


Kun hankintapäällikkö vertaa a45 dollaria wckohtaan a120 dollaria wc, näkyvät erot ovat minimaaliset. Molemmat ovat valkoisia. Molemmat ovat keraamisia. Molemmat huuhtelevat.Ostopäätöstä ohjaava kysymys on: mistä tarkalleen ottaen maksat?
Saniteettitavaravalmistajana15 vuottatuotantokokemuksesta, tämä artikkeli tarjoaa teknisen erittelynneljä tekijääjotka määrittävät, toimiiko keraaminen kylpyhuonetuote5 vuotta tai 25 vuotta. Nämä ovat tärkeät tiedot - ja ne, jotka useimmista luetteloista jätetään pois.
📦 Nopeat tekniset tiedot hankintapäälliköille
Tuote:Yingjie Bath lasiaiset kiinalaiset wc:t ja pesualtaat ·Ampuminen:1280 astetta ·Veden imeytyminen:Vähemmän tai yhtä suuri kuin 0,2 % ·Lasin paksuus:Suurempi tai yhtä suuri kuin 1,2 mm ·Hintaluokka:45–120 dollaria/yksikkö ·MOQ:1 × 20 jalkaa kontti ·Toimitusaika:25-35 päivää ·Sertifikaatit:cUPC, vesileima, CE
→ Pyydä laadunvalvontadokumentaatio ja tehtaan tarkastusraportti
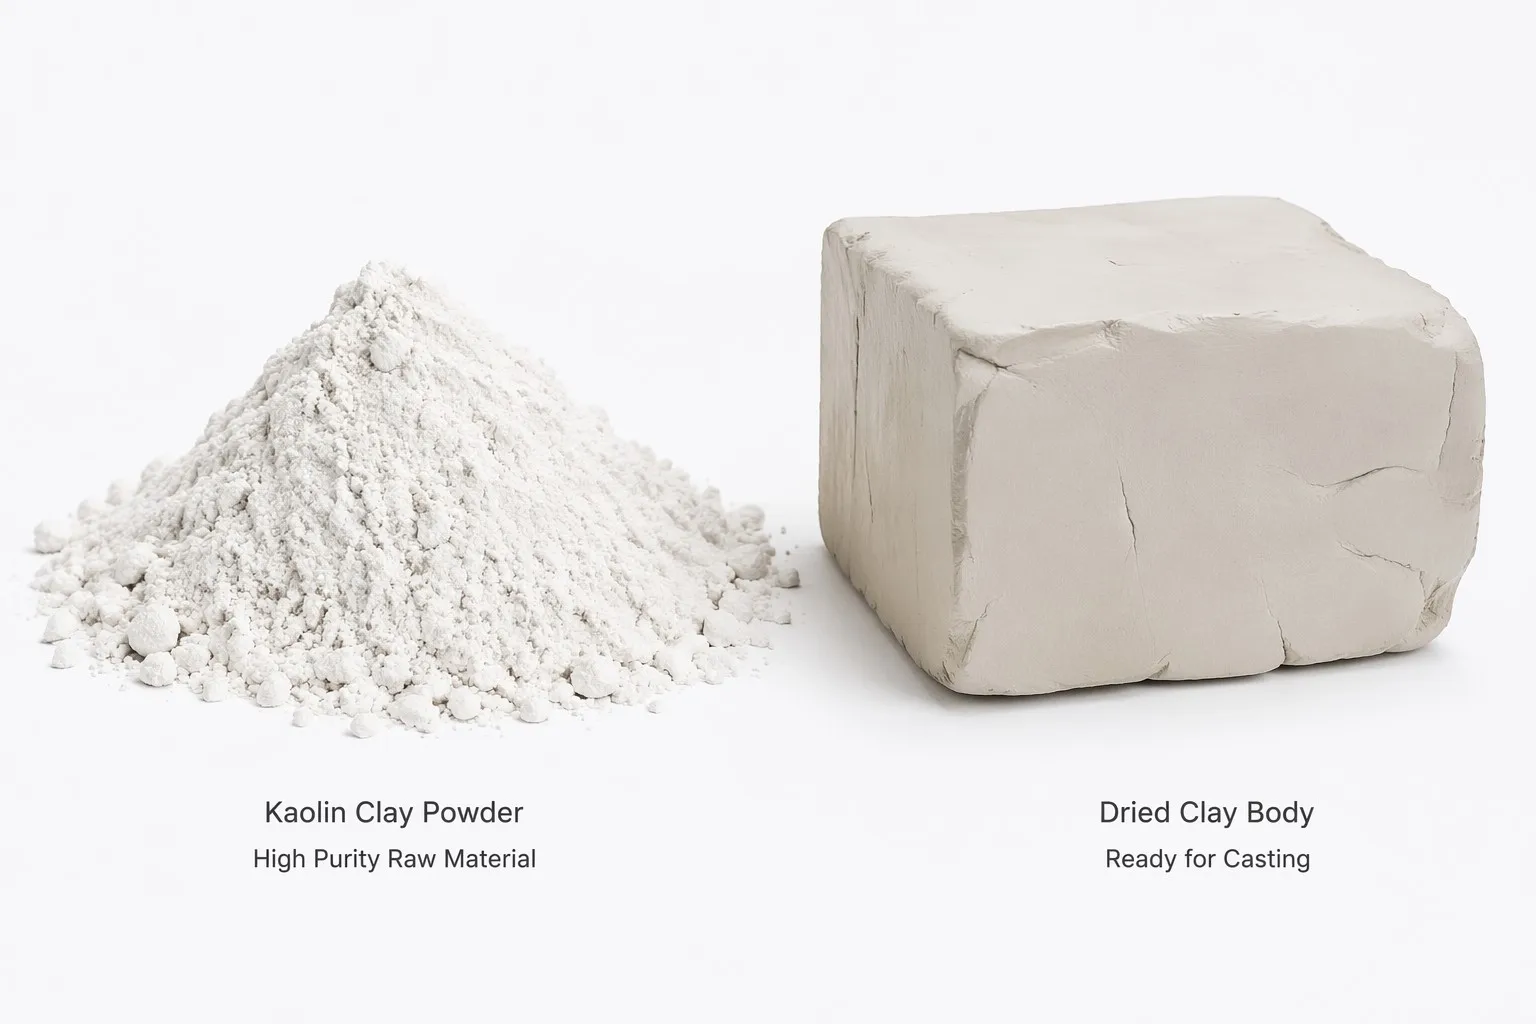
Kuva 1:Ensiluokkainen kaoliinisavi (vasemmalla) vs. matala--laatuinen rautaepäpuhtauksia sisältävä savi (oikealla)
1. Raaka-aineet: Kaoliinisaven laatu on lähtökohta
Keraamisen laatu määräytyyennentuote menee uuniin. Se alkaa valun aikana kipsimuotteihin kaadetun nestemäisen saviseoksen - raaka-ainekoostumuksesta.
Kaoliinitekijä
Kaoliinisavi on lasimaisen posliinin saniteettitavaroiden pääainesosa. Sen laatua mitataan kahdella ominaisuudella:
- Plastisuus:Saven kyky pitää muotonsa muovauksen aikana halkeilematta. Suuri-plastinen kaoliini, jota saadaan pääasiassa Kiinan Guangdongin ja Fujianin maakuntien esiintymistä, tuottaa tiheämmän vihreän kappaleen, jossa on vähemmän mikro{2}}tyhjiöitä kuivumisen jälkeen.
- Rautaoksidipitoisuus:Raakasaven rauta-epäpuhtaudet aiheuttavat polton aikana värimuutoksia - keltaisia tai ruskeita pilkkuja, jotka ilmestyvät lasitteen alle. Premium kaoliini sisältääalle 0,5 % rautaoksidia. Halvat-valmistajat käyttävät savea, jossa on 1,5–2 % rautaoksidia, ja kompensoivat sen paksummilla, läpinäkymättömillä lasiteilla, jotka peittävät viat sen sijaan, että poistavat niitä.
Liukumisen tasaisuus ja valunhallinta
Liukuseossuhde - suunnilleen65 % kaoliinia, 25 % maasälpää ja 10 % kvartsia- määrittää poltetun kappaleen tiheyden. Maasälpä toimii juoksutteena alentaen piidioksidin sulamispistettä edistäen lasitusta. Kvartsi tarjoaa rakenteellisen eheyden ja lämpöiskun kestävyyden.
✅ Hankinnan tarkistuspiste:
Pyydä valmistajalta raaka-ainetoimittajan asiakirjat.Tehdas, joka ei osaa nimetä kaoliinilähdettä ja rautaoksidin sietokykyä, piilottaa laatumuuttujan.
2. 1200 asteen + korkean lämpötilan -polttoprosessi
Jos raaka-aineen valinta on perusta, uunipoltto on muutos. Tässä savesta tulee lasimainen posliini - ja suurin laatuero valmistajien välillä syntyy.
Miksi 1280 astetta on kynnys
Alla poltetut keraamiset kappaleet1200 astettajää puoli{0}}lasimaiseksi. Piidioksidi- ja maasälpähiukkaset eivät ole täysin sulaneet yhteen, jättäen mikroskooppisia toisiinsa liittyviä huokosia koko kehoon. Nämä huokoset imevät vettä, keräävät bakteereja ja laajenevat jäätymis-sulamisjaksojen aikana - aiheuttaen rakenteen hajoamista ajan myötä.
klo1280 astetta, keho saavuttaa täyden lasittumisen. Veden absorptionopeus laskee alle0.2%, tapaamassaISO 10545-3standardi lasiaiselle Kiinalle. Rungosta tulee lasi-kaltainen: läpäisemätön, kemiallisesti inertti ja mittapysyvä.
Tunneliuuni vs. Shuttle Kiln
Uunin tyyppi vaikuttaa suoraan tuotteen koostumukseen:
- Tunneliuunit:Jatkuvat{0}}syöttöjärjestelmät, joissa laukaisukärryt liikkuvat säädellyn lämpötilagradientin - esilämmitysvyöhykkeen (200–600 astetta), polttovyöhykkeen (1280 asteen huippu) ja jäähdytysvyöhykkeen läpi. Jokaisella tuotteella on sama lämpöhistoria. Yksiköiden välinen vaihtelu on mitätön.
- Kuljetusuunit:Panosprosessijärjestelmät, joissa lämpötila nousee ja laskee suljetussa kammiossa. Lämpötilan jakautuminen ei ole yhtä tasaista. Polttimen aukkojen lähellä olevat tuotteet syttyvät kuumemmin kuin oven lähellä olevat tuotteet. Erien välinen vaihtelu voi olla 2–3 % mittaeroa.
Korkealaatuisen-wc-kaapin mittojen yhtenäisyys on ratkaisevan tärkeää. WC-istuin, joka poikkeaa 3 mm ulostuloasennossa, ei ole linjassa lattialaipan kanssa asennuksen aikana.Tunneliuunipoltto poistaa tämän riskin.
💡 Oikean ampumisen kustannukset
1280 asteen saavuttaminen ja ylläpitäminen 16 tunnin polttojaksolla kuluttaa noin40 % valmistuksen kokonaisenergiakustannuksista. Halvat-valmistajat laskevat polttolämpötilan 1100–1150 asteeseen, mikä vähentää energiakustannuksia noin 25 %. Tuloksena oleva tuote näyttää identtiseltä ostajan kanssa -, kunnes se imee vettä, tahraa pysyvästi ja kehittää hiushalkeamia 2–3 vuoden kuluessa asennuksesta.
✅ Hankinnan tarkistuspiste:
Pyydä valmistajaltauunin lämpötilalokitsatunnaiselle tuotantoerälle. 1280 asteen kulmassa toimiva tehdas toimittaa nämä tiedot. Tehdas, joka toimii alle määrittelyn, ei toimi.
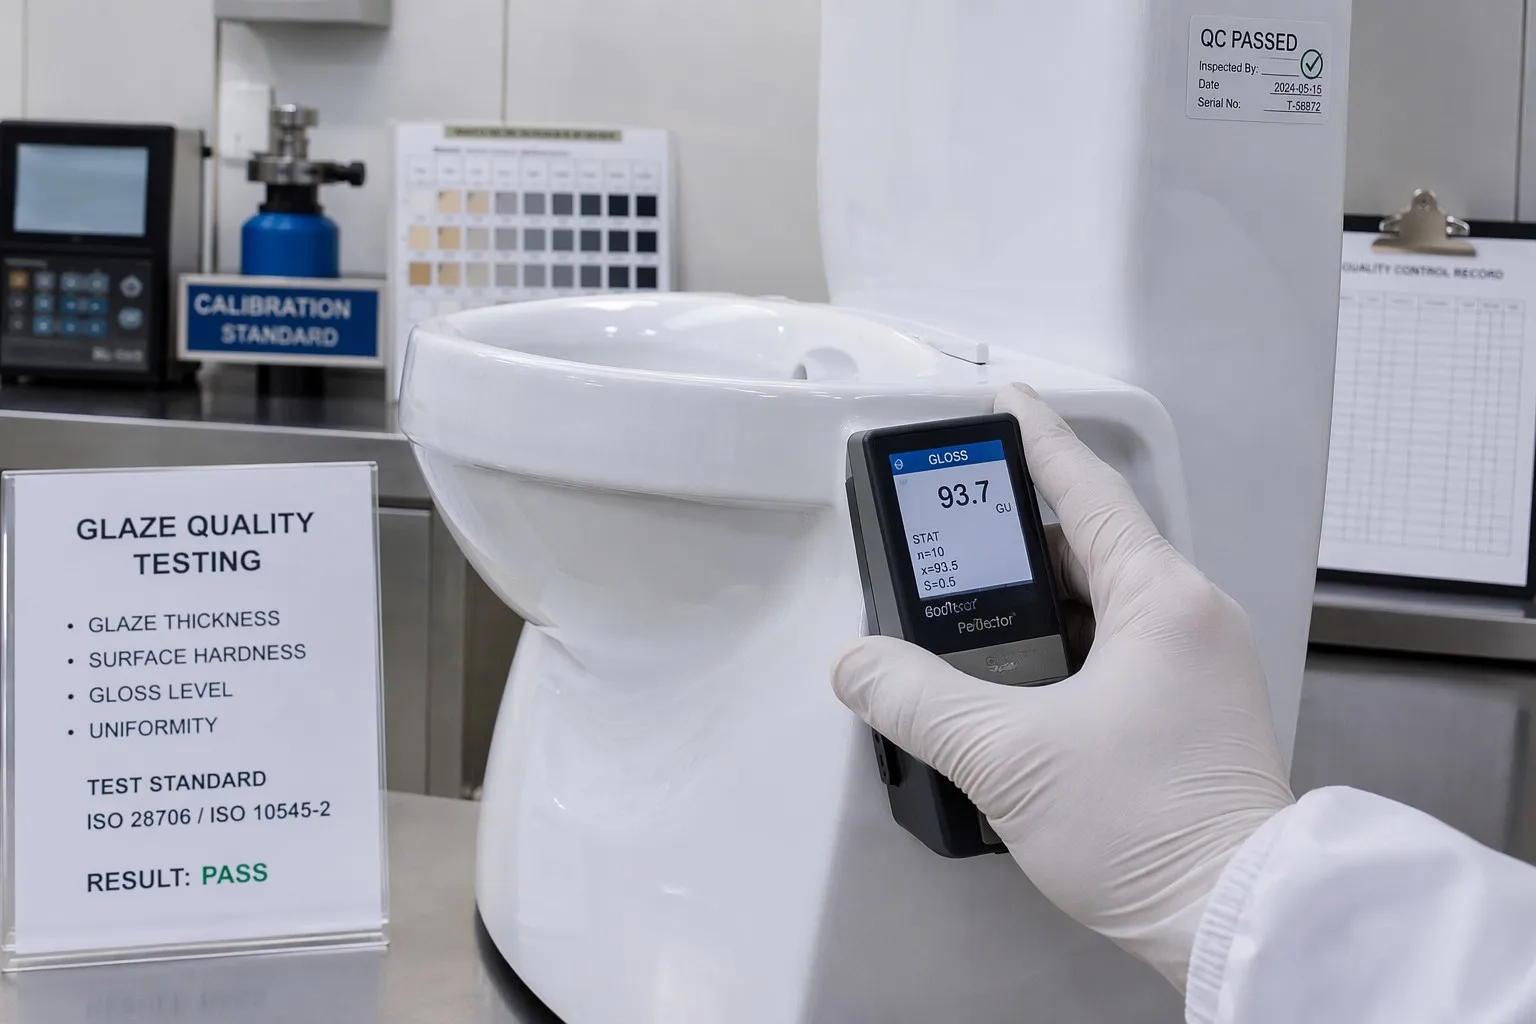
Kuva 2:Lasitteen paksuuden mittaus ja Mohsin kovuuden naarmutesti QC-laboratoriossa
3. Lasitteen paksuus ja naarmutestit
Glaze on saniteettitavaratuotteen ensisijainen suojakeino kemiallista hyökkäystä, fysikaalista hankausta ja biologista kontaminaatiota vastaan. Sen laatu määräytyy paksuuden, kovuuden ja tarttuvuuden perusteella -, jotka kaikki voidaan varmistaa standardoidulla testauksella.
Lasitteen vähimmäispaksuus: 1,2 mm
Levitetään bisque-vaiheessa - ensimmäisen polton jälkeen, mutta ennen lasitepolttoa -, lasitekerroksen on saavutettava tasainen vähimmäispaksuus1,2 mmkaikilla näkyvillä pinnoilla. Sub-1,0 mm lasitteen paksuus on saniteettitavaratuotannon yleisin kustannussäästötoimi, ja se on suurin syy ennenaikaisiin tuotevaurioihin.
Miksi 1,2mm?Kaupalliset puhdistusprotokollat käyttävät happamia kalkinpoistoaineita (pH 2–3), jotka syövyttävät keraamiset pinnat ajan myötä. 1,2 mm lasite antaa noin10-15 vuottakemikaalinkestävyys päivittäisessä kaupallisessa puhdistuksessa. 0,8 mm lasite menee sisään3-5 vuotta.
Mohsin kovuus ja naarmuuntumisenkestävyys
Poltetun lasitepinnan tulee saavuttaa minimikovuus6 Mohsin asteikolla- kovempi kuin ruostumaton teräs (4–5) ja kestää naarmuuntumista metallien puhdistustyökaluista, hankaustyynyistä ja satunnaisesta kosketuksesta avaimiin tai vyölukkoihin julkisissa wc-ympäristöissä.
🔬 Normaali raaputustestimenettely
- Käytä hallittua kuormaa (5N) volframikarbidikynällä.
- Piirrä kynä lasitepinnan poikki tasaisella nopeudella.
- Tarkista 10-kertaisella suurennuksella näkyvien naarmujen varalta.
Läpimenevä tulos ei osoita lasitteen pintakiiltokerrosta syvempää naarmua.
Glaze-Sovi eheys
Teknisesti vaativa laatumittari onlasite sopii- lasitekerroksen ja keraamisen rungon lämpölaajenemisyhteensopivuus. Jos lasite laajenee enemmän kuin runko, se kehittää puristussovituksen, joka vastustaa halkeilua. Jos runko laajenee enemmän kuin lasite, mikro-halkeama näyttää - hienojen halkeamien verkoston, joka vangitsee likaa ja bakteereja.
Oikea lasitussovitus saavutetaan maasälpä-:-kvartsisuhteen säätelyllä sekä rungossa että lasitekoostumuksissa.lämpöshokkitestaus: 10 - 93 astetta vesikierto, vähintään 500 sykliä, väriaineen tunkeutumisen tarkastus jokaisen jakson jälkeen.
✅ Hankinnan tarkistuspiste:
Pyytääkolmannen osapuolen{0}}testausraportitlasitteen paksuudelle (poikkileikkaus{0}}mikroskopia), Mohsin kovuudelle ja lämpöiskun kestävyydelle. Valmistaja, joka ei voi toimittaa näitä raportteja, luottaa silmämääräiseen tarkastukseen -, joka ei pysty havaitsemaan alus-pinnan lasitusvirheitä.
4. Yingjie QC: Kuinka varmistamme jokaisen tuotantoerän
Yingjie Bathissa laadunvalvontajärjestelmämme toimii kolmi{0}}tasoisen varmistusmallin mukaan, joka on suunniteltu havaitsemaan viat alkuperäpaikalla lähetystelakan sijaan.
Taso 1: Raaka-aineen saapumisen tarkastus
Jokainen kaoliinilähetys on testattu:
- Hiukkaskokojakauma (laserdiffraktioanalyysi)
- Rautaoksidipitoisuus (röntgenfluoresenssi,Vähemmän tai yhtä suuri kuin 0,5 % läpäisykynnys)
- Plastisuusindeksi (Atterbergin rajatesti)
Erät, jotka ylittävät rautaoksidin sietokyvyn, hylätään ennen tuotantoon tuloa. Tämä poistaa perussyyn aluspinnan-lasituksen värjäytymiseen.
Taso 2: In-prosessin uunin valvonta
Tunneliuunimme on varustettu24 vyöhykkeen termoparivalvonta. Lämpötilatiedot kirjataan 60 sekunnin välein koko 16 tunnin polttojakson ajan. Mikä tahansa vyöhyke, joka poikkeaa enemmän kuin ±5 astetta 1280 asteen asetusarvosta, laukaisee automaattisen hälytyksen ja välittömän käyttäjän puuttumisen.
Jäähtymisen jälkeen jokainen tuote käy läpi:
- Vedenabsorptiotestaus (tyhjiökupotusmenetelmä,Vähemmän tai yhtä suuri kuin 0,2 % kynnys)
- Mittojen tarkistus (lasermittaus,±1,5 mm toleranssi)
- Silmämääräinen tarkastus 500 luksin valaistuksessa pintavikojen varalta
Taso 3: Valmiiden tuotteiden tarkastuksen otos
Ennen kontin lastausta suoritammeAQL (acceptable Quality Limit)näytteenotto ISO 2859-1:n mukaan:
- Yleinen tarkastus Taso II
- AQL 2.5 suurille vikoille, AQL 4.0 pienille vioille
- 100 % huuhtelumekanismien toimintatestaus (tyhjiövuototesti, 30 sekunnin pito)
5. Mitä hintaero todella ostaa
The75 dollarin hintaerosisääntulo-tason wc:n ja korkealaatuisen-wc-kaapin välillä vastaa suoraan näihin neljään laatutekijään:
| Kustannustekijä | Edullinen-tuote (45 dollaria) | Laadukas-tuote (120 dollaria) |
|---|---|---|
| Raaka savi | Määrittelemätön lähde, runsaasti rautaa | Todennettu kaoliini, pienempi tai yhtä suuri kuin 0,5 % Fe₂O3 |
| Ampuminen | 1100-1150 astetta, sukkulauuni | 1280 astetta, tunneliuuni |
| Lasite | 0,6–0,8 mm, ei kovuustestiä | 1,2 mm, Mohs 6+ vahvistettu |
| QC | Vain silmämääräinen tarkastus | Kolme{0}}tasoa laboratoriotesteillä |
📊 "Säästön" todelliset kustannukset 75 dollaria
Edullinen{0}}tuote näyttää hyväksyttävältä saapuessaan ja alkaa epäonnistua24-36 kuukautta. Korkealaatuinen-tuote toimii15-25 vuotta. Liikerakennuksen omistajalle, joka hallinnoi 500 kalusteyksikköä, tämä ero on noin$200,000–$350,000vältytään vaihtokustannuksilta 20 vuoden käyttöiän aikana.
Johtopäätös
Laadukkaita-keramiikkatuotteita ei määritetä tuotemerkin tai kuvaston perusteella. Sen määritteleekaoliinin puhtaus, uunin lämpötila, lasitteen paksuus ja QC-tiheys- neljä mitattavissa olevaa tekijää, jotka hankintatiimi voi tarkistaa toimittajan asiakirjoista.
Kun seuraavan kerran vertaat kahta valkoista keraamista wc:tä eri hintapisteissä, katso pinnan ohi. Ero on150 asteen uunin lämpötila, 0,6 mm lasitteen paksuus ja laadunvalvontajärjestelmä, joka havaitsee viat ennen kuin ne lähtevät tehtaalta.
Usein kysytyt kysymykset
K: Mikä on lasiaisen Kiinan vähimmäispolttolämpötila?
A: 1280 astettaon alan standardi täydelliselle lasittamiselle, mikä johtaa alle 0,2 %:n veden imeytymiseen. Alle 1200 asteen poltetut tuotteet pysyvät puoli-lasimaisina ja altis värjäytymiselle ja halkeilulle.
K: Kuinka voin tarkistaa lasitteen paksuuden ennen ostamista?
V: Pyyntöpoikkileikkausmikroskooppitestiraportit-valmistajalta. Lasitteen vähimmäispaksuus1,2 mmvaaditaan kaupallisen{0}}kestävyyden vuoksi.
K: Mitä sertifikaatteja minun tulee etsiä, kun hankin saniteettitavaroita?
V: Pohjois-AmerikassacUPC; Australiaa varten,Vesileima; Euroopalle,CE. Nämä varmistavat, että tuote täyttää paikalliset putkistosäännökset ja vastuuvaatimukset.
K: Miksi veden imeytysnopeus on tärkeä keraamisissa wc-istuimissa?
A: Lower absorption (≤0.2%) means the ceramic body is non-porous, preventing bacterial growth, freeze-thaw damage, and permanent staining. Higher absorption (>0,5 %) johtaa ennenaikaiseen epäonnistumiseen kaupallisissa ympäristöissä.
🏭 Hanki tehdastason{0}}laadun vahvistusasiakirjat
Tarvitsetko raaka-ainetestausraportteja, uunin lämpötilalokeja tai kolmannen osapuolen sertifioinnin? Ota yhteyttä Yingjie Bathin laadunvalvontatiimiin saadaksesi täydelliset tekniset asiakirjat.
👉 Pyydä QC-dokumentaatio ja tehdastarkastusraportti© 2026 Yingjie Bath · B2B saniteettitavaroiden valmistaja


